Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Odkuwki ze stopów niklu: gatunki, kontrola procesu, zastosowania i przewodnik zakupów
 Dom / Wiadomości / Wiadomości branżowe / Odkuwki ze stopów niklu: gatunki, kontrola procesu, zastosowania i przewodnik zakupów
Wiadomości branżowe
Odkuwki ze stopów niklu: gatunki, kontrola procesu, zastosowania i przewodnik zakupów
2026-09-18
Pewnego razu w stoczni wymieniono dwa wały napędowe ze stali węglowej w ciągu sześciu lat, ponieważ statek zacumował w porcie bogatym w chlorki, czego pierwotny projekt nigdy nie brał pod uwagę. Od tego czasu naprawa, odkuwka ze stopu niklu, jest w użyciu. Lekcja ta ma szerokie zastosowanie: odkuwki ze stopów niklu rozwiązują problemy związane z korozją i wysoką temperaturą, ale tylko wtedy, gdy gatunek odpowiada rzeczywistym warunkom użytkowania, a proces kucia pozwala zachować integralność stopu. W tym artykule omówiono oceny, ograniczenia procesu i kontrole ważne przed złożeniem zamówienia.
Co wyróżnia odkuwki ze stopów niklu
Stopy niklu zawierają ponad 30 procent niklu w roztworze stałym, co stabilizuje sześcienną strukturę skupioną na ścianie. Struktura ta daje trzy praktyczne korzyści: wytrzymałość w temperaturach kriogenicznych, wytrzymałość użyteczną powyżej 500°C oraz tolerancję na chlorki, siarczki i kwasy, które powodują pękanie zwykłej stali. Gatunki utwardzane wydzieleniowo, takie jak Stop 718, idą dalej i osiągają granicę plastyczności powyżej 1000 MPa w wyniku obróbki starzenia.
Kucie dodaje korzyści strukturalnych, których nie da się odtworzyć w wyniku odlewania i obróbki z pręta. Obróbka na gorąco rozbija strukturę odlewu, zamyka porowatość wewnętrzną i wyrównuje przepływ ziaren z konturem części. Dlatego kuty korpus zaworu lub wał turbiny wykazuje wyższą wytrzymałość zmęczeniową pod cyklicznym ciśnieniem i wibracjami. W przypadku kluczowych komponentów jest to główny powód, dla którego na rysunku wskazano odkuwkę, a nie tańszy odlew.
Typowe gatunki stopów niklu i jak je wybrać
Sześć gatunków obejmuje większość zapytań dotyczących kucia przemysłowego. Poniższa tabela podsumowuje każdy gatunek, jego typową zawartość niklu i komponenty, które zwykle z niego wytwarzają fałszerze. Potwierdź wartości właściwości zgodnie z odpowiednią specyfikacją ASTM lub ASME dla dokładnego ciepła.
| Ocena | Typowa zawartość Ni | Charakterystyka definiująca | Typowe części kute |
|---|---|---|---|
| Stop 400 | 63-70% | Odporność na wodę morską i wytrzymałość poniżej zera | Wały okrętowe, trzony sterowe, wały pomp |
| Stop 600 | 72% min | Odporność na utlenianie w wysokiej temperaturze | Walce pieca, głowice wymienników ciepła |
| Stop 625 | 58% min | Odporność na korozję wżerową i szczelinową | Korpusy zaworów, części zabezpieczające przed wydmuchem, łopatki turbin |
| Stop 718 | 50-55% | Utwardzanie wydzieleniowe, plastyczność powyżej 1000 MPa | Tarcze turbin, wały przekładni, pierścienie o dużej wytrzymałości |
| Stop 825 | 38-46% | Odporność na kwasy, zwłaszcza siarkowe i fosforowe | Części pomp chemicznych, komponenty pól naftowych |
| Stop C-276 | 57% min | Odporność na kwasy utleniające i redukujące | Elementy wewnętrzne reaktora, części płuczki, zawory ze stopu wysokostopowego |
Wybierz według środowiska usługowego, a nie procentowej zawartości niklu. Stop 718 nadaje się do części obrotowych i elementów złącznych ze względu na reakcję na starzenie. Stop 625 pokrywa większość części znajdujących się pod ciśnieniem w kwaśnej ropie i gazie. Stop Stop 825 zwykle wystarcza do pracy z kwasem, a Stop 400 jest ekonomiczną opcją dla wody morskiej. Aktualizacja do C-276, gdy projekt wymaga tylko 625, ponad dwukrotnie zwiększa rachunek za surowce bez wydłużania okresu użytkowania.
Względny koszt materiału odkuwek ze stopów niklu (stal węglowa = 1,0)
Koszt materiału to pierwsza liczba, którą widzi kupujący, ale nie jest to pełny obraz. Wykres pokazuje przybliżony mnożnik kosztu surowca w porównaniu ze stalą węglową dla najpopularniejszych odkuwek ze stopów niklu. Stop 400 jest najtańszą opcją niklową, a mimo to kosztuje ponad trzykrotnie więcej stali węglowej. Stopy Stop 625 i C-276 mają zawartość od siedmiu do dziewięciu razy większą od wartości bazowej stali węglowej przed rozpoczęciem jakichkolwiek prac kucia. Ta luka wyjaśnia, dlaczego przejście ze stopu Alloy 825 na C-276 ze względów bezpieczeństwa może spowodować ponad dwukrotny wzrost kosztów materiałów. Dodatkowy koszt jest uzasadniony, gdy zapobiega nieplanowanemu wyłączeniu pojedynczego odwiertu kwaśnego, ale musi zostać zarobiony przez środowisko usługowe.
Względy procesu kucia, które decydują o jakości
Stopy niklu nie kują jak stal węglowa. Zachowują wysoką wytrzymałość w temperaturze kucia, powoli przewodzą ciepło i wymagają węższego zakresu roboczego. O tym, czy odkuwka uzyska oczekiwane właściwości decydują trzy czynniki procesowe:
- Sterowanie ogrzewaniem. Większość stopów niklu ulega kuciu w temperaturze od 900°C do 1200°C. Powyżej tego zakresu pojawia się wzrost ziaren i początkowe topnienie; poniżej następuje umocnienie przez zgniot i pękanie powierzchniowe. Piec musi mieć skalibrowane termopary i zarejestrowaną krzywą wygrzewania.
- Redukcja i wielkość ziarna. Każde przejście kucia wymaga wystarczającego odkształcenia, aby rozbić strukturę odlewu i wywołać rekrystalizację. Niska redukcja pozostawia mieszaną strukturę ziaren, która obniża wytrzymałość zmęczeniową. Części obracające się często określają ostateczny rozmiar ziarna od ASTM 4 do 7.
- Obróbka cieplna. Gatunki w roztworze stałym wymagają kontrolowanego schładzania po kuciu końcowym. Gatunki utwardzane wydzieleniowo, takie jak Stop 718, wymagają dwuetapowej obróbki starzenia w temperaturze w pobliżu 720°C. Protokół pieca jest jedynym dowodem dotrzymania harmonogramu.
- Kontakt z narzędziem. Stopy niklu szybko tracą ciepło powierzchniowe, dlatego matryce należy podgrzać i zminimalizować czas kontaktu. Energia młota i prędkość prasy mają takie samo znaczenie jak skład chemiczny stopu.
Czynniki te nie mają charakteru teoretycznego. Kołnierz wykończony na zbyt zimno może ulec rozdarciu, a ten sam kołnierz przestarzały w piecu może stracić 15 procent swojej określonej granicy plastyczności, zachowując jednocześnie nieskazitelny wygląd. Ta sama dyscyplina temperaturowa dotyczy stali wysokostopowych i stopów niklu; nasz przewodnik po kucie odkuwek ze stali nierdzewnej wyjaśnia bardziej szczegółowo typowe pułapki.
Granica plastyczności w podwyższonej temperaturze materiałów kutych
Poniższy wykres porównuje typową minimalną granicę plastyczności w podwyższonej temperaturze dla trzech kutych materiałów. Stop 718 wytrzymuje powyżej 800 MPa nawet w temperaturze 600°C, dlatego jest standardem dla części obrotowych pod dużym obciążeniem. Stop 625 stopniowo traci wytrzymałość, ale nadal przekracza 400 MPa w temperaturze 700°C, co czyni go mocnym kandydatem na korpusy zaworów i obudowy ciśnieniowe. Stal nierdzewna 316 zaczyna się od przyzwoitego 290 MPa, a następnie szybko spada powyżej 300°C. Inżynier projektu, który określa kołnierz ze stali nierdzewnej dla linii o temperaturze 500°C, musi wytrzymać bardzo niskie dopuszczalne naprężenia; odkuwanie stopu niklu zmienia to założenie. Wykres pokazuje również, dlaczego same dane dotyczące temperatury pokojowej mogą poważnie wprowadzić w błąd przy wyborze materiału.
Gdzie odkuwki ze stopów niklu są stosowane w przemyśle ciężkim
Odkuwki ze stopów niklu są stosowane tam, gdzie awaria jest kosztowna. W przypadku ropy i gazu korpusy zaworów, zabezpieczenia przed wydmuchami i głowice szczelinujące z kutego stopu 625 i 825 utrzymują ciśnienie w odwiertach kwaśnych od temperatur arktycznych do ponad 200°C. Droga kucia eliminuje ryzyko porowatości, które sprawia, że odlewy są trudne do przyjęcia do tego zadania.
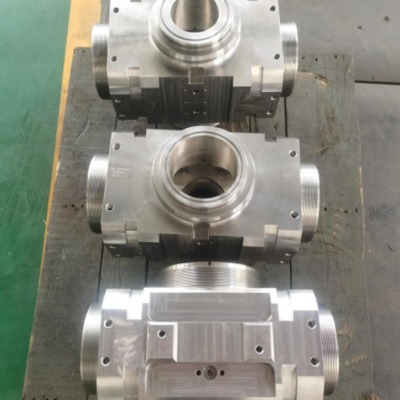 Odkuwki zapobiegające wydmuchom stopu niklu do obsługi studni kwaśnych Ten kuty element BOP nadaje się do wysokociśnieniowych odwiertów naftowych i gazowych, gdzie okładzina ze stopu 625 i fosforanowe wykończenie zapewniają odporność na korozję i niezawodne odcięcie głowicy odwiertu w ekstremalnych warunkach odwiertu. Zobacz produkt →
Do wytwarzania energii wykorzystuje się odkuwki ze stopów niklu, w przypadku których temperatura lub korozja przekraczają granice stali nierdzewnej. Typowymi przykładami są dysze rurociągów jądrowych, blachy rurowe i wały turbin wodnych. Części te działają pod dużym naprężeniem zginającym, a dostęp inspekcyjny jest ograniczony po montażu.
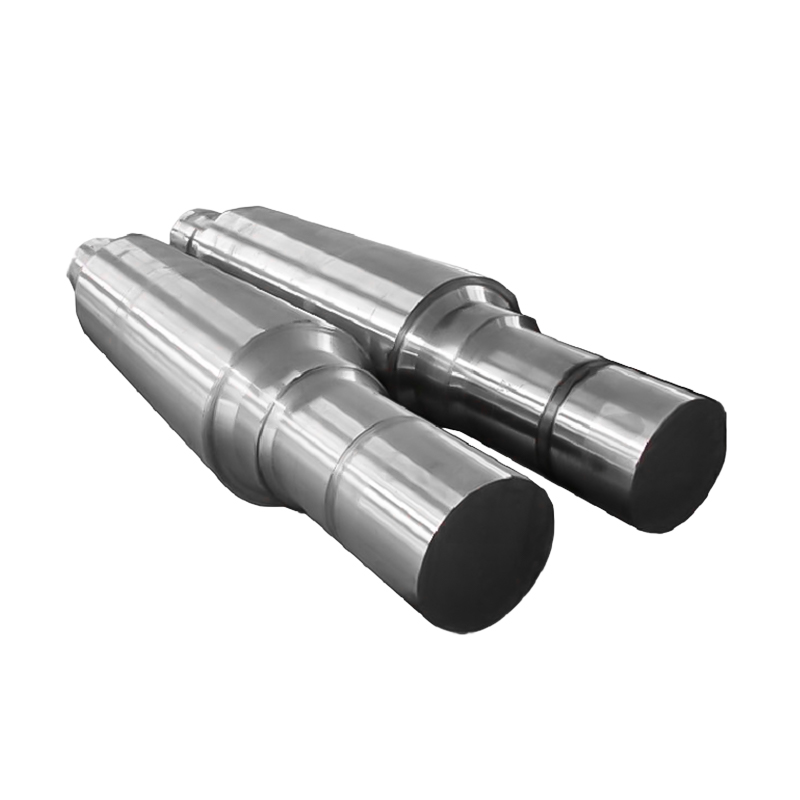 Odkuwki wału generatora hydroelektrycznego do zastosowań wymagających wysokiego momentu obrotowego Ten kuty wał, będący głównym elementem przekładni turbozespołów, wytrzymuje wysoki moment obrotowy, zmęczenie i wilgotne warunki. Wymienione rozmiary i materiały zapewniają niezawodne, długoterminowe wytwarzanie energii. Zobacz produkt →
W służbie morskiej wały napędowe i trzony sterowe ze stopu 400 są odporne na wżery w zanieczyszczonych portach, gdzie stal węglowa szybko ulega uszkodzeniu. Tymczasem zakłady chemiczne wybierają stop 825 lub C-276 na pokrywy zaworów, korpusy pomp i elementy reaktorów pracujących w środowisku kwasowym; badania ultradźwiękowe tych odkuwek są standardem, ponieważ naprawa spoin na miejscu jest trudna.
 Stop 625 Overlay Valve Cover Forgings for Severe Duty Ta kuta pokrywa zaworu z nakładką ze stopu 625, przeznaczona do trzyczęściowych zaworów kulowych, równoważy odporność na korozję i opłacalność, dzięki czemu nadaje się do zastosowań chemicznych w wysokich temperaturach i pod wysokim ciśnieniem oraz na polach naftowych. Zobacz produkt →
Granica plastyczności gatunków kutych w temperaturze pokojowej (MPa)
Wykres kolumnowy porównuje typową granicę plastyczności w temperaturze pokojowej dla sześciu gatunków kutych. Stop 718 osiąga około 1035 MPa, ponieważ obróbka starzeniowa powoduje drobną dyspersję faz wzmacniających. Stop 625 zapewnia około 490 MPa i jest praktycznym wyborem dla wielu części ciśnieniowych, ponieważ równoważy umiarkowaną wytrzymałość z doskonałą odpornością na korozję. Niższe oceny nie oznaczają niepowodzeń; po prostu pasują do projektów wymagających niskiego stresu i napiętych budżetów. Częstym błędem jest utożsamianie wyższej granicy plastyczności z lepszą jakością odkuwania. W rzeczywistości wyższa wytrzymałość często wiąże się z niższą ciągliwością i bardziej wymagającymi procedurami spawania, dlatego gatunek musi odpowiadać przepisom projektowym i planowi produkcyjnemu.
Co sprawdzić przed zamówieniem odkuwek ze stopów niklu
Zakup odkuwki ze stopu niklu wymaga większej weryfikacji niż zamówienie standardowego kołnierza ze stali węglowej. Sam certyfikat materiałowy nie stanowi dowodu na to, że dana część posiada wymagane właściwości. Pełna specyfikacja zakupu powinna obejmować:
- Identyfikowalność materiału. Certyfikat EN 10204 3.1 musi zawierać liczbę wytopową, skład i wyniki testów mechanicznych z tej samej partii cieplnej i poddanej obróbce cieplnej, co dostarczona część.
- Badanie nieniszczące. Określ metodę ultradźwiękową i poziom akceptacji. W przypadku części ciśnieniowych powszechne jest odniesienie do otworu o płaskim dnie o średnicy 1,2 mm; wpisz to w zamówieniu.
- Weryfikacja wymiarowa. Uzgodnij koncentryczność otworu, płaskość czoła kołnierza i naddatek na obróbkę, aby kontrola po obróbce nie stała się przedmiotem sporu.
- Dokumentacja obróbki cieplnej. W przypadku gatunków postarzanych należy zażądać rzeczywistego wykresu czas-temperatura, a nie oświadczenia stwierdzającego, że przeprowadzono starzenie.
- Wielkość ziarna, jeśli wymaga tego projekt. Pierścienie i elementy obrotowe poddawane dużym obciążeniom zazwyczaj spełniają wymagania ASTM 4 do 7.
Udokumentuj te wymagania przed złożeniem zamówienia i nie zwalniaj odkuwki do czasu zakończenia formalności. Dzięki szybkiemu porównaniu nieruchomości kryteria wyboru są widoczne podczas negocjacji zespołu handlowego z fałszerzem; Poniższa tabela przedstawia trzy najczęściej dyskutowane rodziny materiałów.
Porównanie właściwości usługowych materiałów kutych (ocena 1-10)
Wykres radarowy porównuje stop 625, stal nierdzewną 316 i stal węglową według pięciu kryteriów usług w skali od jednego do dziesięciu. Stop 625 dominuje w odporności na korozję i wytrzymałości w wysokich temperaturach, dlatego tak często pojawia się w korpusach zaworów i odkuwkach głowic odwiertów. Stal nierdzewna 316 równoważy umiarkowaną odporność na korozję z dobrą spawalnością, ale szybko traci wytrzymałość w temperaturze. Stal węglowa pozostaje najtańszym i najbardziej spawalnym wyborem, gdy środowisko pracy jest łagodne, a naprężenia projektowe niskie. Wykres również wyraźnie pokazuje kompromis: wydajność i efektywność kosztowa idą w przeciwnych kierunkach. Korzystanie z tego rodzaju porównania podczas przeglądu projektu pomaga kupującemu, inżynierowi i fałszerzowi uzgodnić te same kryteria wyboru.
Dlaczego dostawca kucia pełnoprocesowego zmniejsza Twoje ryzyko
Dedykowana kuźnia może wyprodukować dobry półfabrykat, ale dostawca obsługujący cały proces eliminuje większość ryzyka związanego z interfejsem. Kiedy jedna firma kontroluje ogrzewanie, kucie, walcowanie pierścieni, obróbkę cieplną, obróbkę skrawaniem i kontrolę końcową, certyfikat materiałowy pozostaje w części fizycznej od kęsa do wysyłki.
Ta zintegrowana konstrukcja skraca czas realizacji komponentów niestandardowych. Fałszerz może dostosować współczynnik redukcji, zmienić harmonogram starzenia i ponownie poddać obróbce kupony testowe w jednej pętli, zamiast koordynować pracę kilku dostawców. Zapytaj, które procesy są wewnętrzne; odpowiedź zwykle ujawnia, gdzie kryją się problemy z jakością.
Warsztat ACE Machinery w Yancheng obsługuje młoty elektrohydrauliczne o masie 3 ton, 5 ton i 15 ton, walcarki pierścieniowe pionowe o średnicy 1 metra i 1,5 metra, piece do obróbki cieplnej z pełną dokumentacją oraz centra obróbcze CNC. Ten zakres wyposażenia określa maksymalny rozmiar przekroju i wymiary pierścienia dostępne z jednego źródła. W połączeniu z wewnętrznym spawaniem i obróbką powierzchni, ten sam zakład może dostarczyć gotowy komponent, a nie serię przekazań. W przypadku rysunków, które nie odpowiadają standardowym elementom katalogu, plik niestandardowa usługa kucia na zamówienie pokrywa lukę pomiędzy standardowym półwyrobem a częścią w pełni obrobioną.


Wiadomości
Napisz do nas już teraz!
-
Terminal mobilny
-
Szybkie linki
Produkty O nas Sprzęt i pojemność Jakość Wiadomości Skontaktuj się z nami -
Kategoria produktu
Odkuwki energii elektrycznej Odkuwki maszyn okrętowych i portowych Odkuwki górnicze i hutnicze Odkuwki do maszyn spożywczych i paszowych Odkuwki przemysłu petrochemicznego Produkcja spawalnicza NIESTANDARDOWE CZĘŚCI WYKOŃCZENIA -
Skontaktuj się z nami
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Droga Jinfeng nr 21, Park Rozwoju Gospodarczego, dystrykt Dafeng, miasto Yancheng, Jiangsu, Chiny
Prawa autorskie © 2025 Yancheng ACE Machinery Co., Ltd. Wszelkie prawa zastrzeżone.
Chiny producent odkuwek matrycowych otwartych
dostawca niestandardowych odkuwek precyzyjnych