Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Niestandardowe odkuwki walcowane ze stali dla ropy i gazu: przewodnik dla kupujących i inżynierów
 Dom / Wiadomości / Wiadomości branżowe / Niestandardowe odkuwki walcowane ze stali dla ropy i gazu: przewodnik dla kupujących i inżynierów
Wiadomości branżowe
Niestandardowe odkuwki walcowane ze stali dla ropy i gazu: przewodnik dla kupujących i inżynierów
2026-09-24
Odkuwka pokrywy zaworów przechodzi kontrolę końcową przy grubości ścianki 14 mm na odcinku 90 mm, zmontowany korpus nie przechodzi testu hydrostatycznego na połączeniu kołnierza, a harmonogram opóźnia się o sześć tygodni. Rysunek był poprawny, więc plan kroczący nie był. Preforma była za mała dla trzpienia, ściana została wykończona w dwóch lekkich przejściach, a linia środkowa nigdy nie została skonsolidowana.
Krótka wersja dla każdego, kto składa zamówienie: traktuj trasę kroczącą, współczynnik redukcji i standard kontroli jako jeden pakiet. Pierścień walcowany do redukcji co najmniej 3 do 1 i zweryfikowany za pomocą testów ultradźwiękowych, zachowuje się przewidywalnie pod ciśnieniem. Zgrabny, dobrze obrobiony pierścień wycięty z blachy bez zapisu redukcji nie.
Dlaczego trasa toczenia decyduje o ciśnieniu
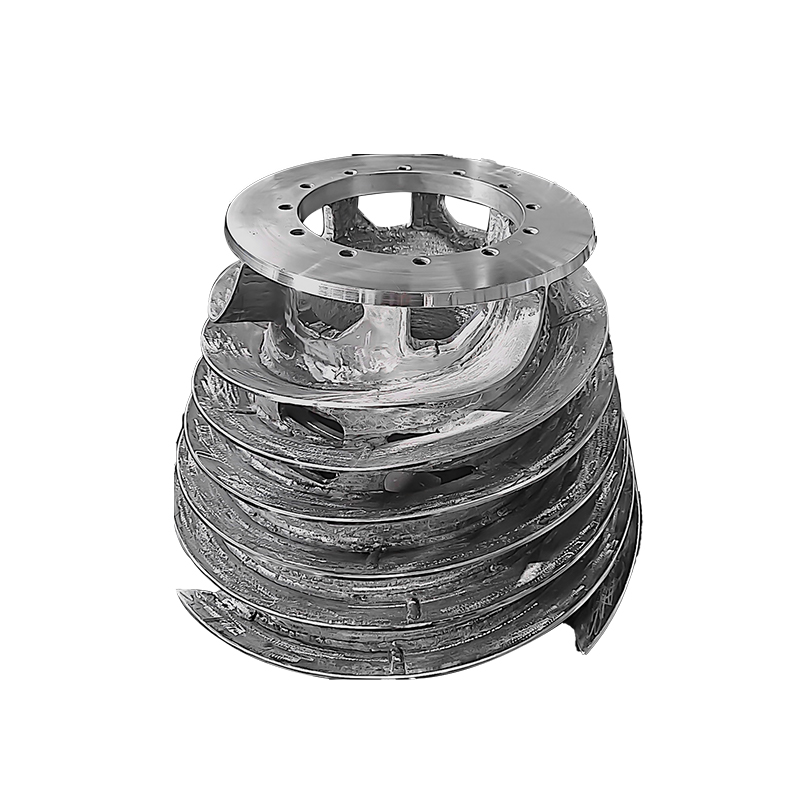
Walcowanie to coś więcej niż tylko kształtowanie pierścienia. Kiedy podgrzana preforma jest ściskana pomiędzy napędzanym walcem głównym a trzpieniem, ścianka staje się cieńsza, a obwód rośnie, w związku z czym włókna metalowe są przeciągane wokół pierścienia, a nie przecinane w poprzek. W głowicy osłonowej lub korpusie zabezpieczającym przed wydmuchem głównym naprężeniem jest naprężenie obwodowe, a włókna obwodowe osadzone są bezpośrednio na ścieżce obciążenia. Pierścień wycięty z walcowanej płyty przenosi włókna na całej grubości, odsłaniając końcowe ziarno na otworze i na zewnętrznej średnicy, gdzie energia ultradźwiękowa rozprasza się w nieprzewidywalny sposób.
Konsolidacja to drugi efekt. Rozwałkowanie grubej ściany do odpowiedniego rozmiaru zamyka porowatość wewnętrzną tylko wtedy, gdy redukcja jest wystarczająco duża, aby osiągnąć linię środkową, dlatego też większość specyfikacji dotyczących ropy i gazu określa minimalną redukcję 3 do 1 w stosunku do początkowego przekroju poprzecznego, a doświadczeni nabywcy proszą o redukcję 4 do 1 lub lepszą w przypadku ciśnieniowych ścian oporowych.
Rycina 1. Wskaźnik ciągłości obwodowego przepływu ziarna według trasy produkcji, punktowany w skali do 100
Indeks ocenia ciągłość przepływu ziaren na obwodzie w skali do 100, gdzie doskonały wynik oznacza, że włókna biegną nieprzerwanie wokół całego pierścienia. Bezszwowy pierścień walcowany uzyskuje najwyższe wyniki, ponieważ trzpień ściska ściankę w jednym ciągłym przejściu i nie przecina się żadnych włókien. Kucie matrycowe, a następnie wytaczanie pozwala zachować ciągłość włókien, ale zwykle pozostawia więcej naddatku do obróbki i bardziej szorstki otwór. Pierścień wycięty z płyty traci szlif dokładnie na powierzchni wewnętrznej i zewnętrznej, gdzie nacięcie przecina kierunek włókien. Odlewy osiadają najniżej, ponieważ porowatość skurczowa może imitować wskazania kucia na ekranie ultradźwiękowym, zachowując się jednak zupełnie inaczej pod ciśnieniem.
Od kęsa do gotowego pierścienia: niestandardowa sekwencja walcowania
Walcowanie na zamówienie to sekwencja, a etap pominięty w piecu pojawia się podczas kontroli końcowej.
- Wybór kęsów ze zweryfikowanym składem chemicznym, liczbą wytopową i badaniem ultradźwiękowym surowca wyjściowego.
- Cięcie i kontrolowane ogrzewanie w piecu gazowym do momentu, aż przekrój przejdzie równomiernie w zakresie austenityzowania.
- Spęczanie i wyciąganie młota elektrohydraulicznego w celu rozbicia odlewanej konstrukcji i zbudowania preformy.
- Wykrawanie preformy, a następnie rozciąganie jej na trzpieniu.
- Walcowanie pierścieniowe na walcarce pionowej, aż grubość i wysokość ścianki będą odpowiadać planowi walcowania.
- Obróbka cieplna, zwykle normalizacja, austenityzowanie, hartowanie i odpuszczanie, w celu osiągnięcia określonej wytrzymałości i wytrzymałości.
- Obróbka zgrubna, badania ultradźwiękowe, obróbka wykańczająca oraz weryfikacja wymiarów końcowych i twardości.
Wyposażenie wyznacza praktyczną kopertę. Młoty elektrohydrauliczne od 3 t do 15 t oraz pionowe walcarki pierścieniowe o średnicy roboczej 1 m i 1,5 m obejmują szeroki zakres rozmiarów pierścieni, a wymienne oprzyrządowanie umożliwia niestandardową geometrię zamiast kompromisów katalogowych. Utrzymanie kucia, obróbki cieplnej i obróbki mechanicznej w ramach jednego systemu jakości eliminuje również spór o to, kto uszkodził materiał pomiędzy operacjami, co jest znanym sporem, gdy pierścień podróżuje od trzech dostawców. Zintegrowany łańcuch, taki jak Grupa ACE przechowuje jeden numer wytopu, który można prześledzić od kęsa do gotowej części.
Tolerancje, współczynniki redukcji i liczby podlegające audytowi
Pisanie specyfikacji ma miejsce wtedy, gdy ryzyko zostaje usunięte lub utworzone. Współczynnik redukcji, tolerancja grubości ścianki i poziom akceptacji ultradźwiękowej wykonują większość pracy i żadna umiejętność obróbki nie pozwoli odzyskać zbyt lekko walcowanego pierścienia.
| Parametr | Typowy zakres roboczy | Dlaczego decyduje o akceptacji |
|---|---|---|
| Średnica zewnętrzna pierścienia | 300 mm do 2500 mm | Ustawia kombinację frezu i trzpienia, a tym samym osiągalną tolerancję ściany |
| Grubość ścianki | 40 mm do 400 mm | Grube ściany wymagają dłuższego czasu namaczania i wyższego współczynnika redukcji, aby się skonsolidować |
| Wysokość pierścionka | 50 mm do 600 mm | Stosunek wysokości do ścianki powyżej w przybliżeniu 3 do 1 powoduje, że pierścień jest podatny na odpadanie podczas walcowania |
| Współczynnik redukcji kucia | Minimum 3 do 1, preferowane 4 do 1 | Poniżej 3 do 1 porowatość wewnętrzna może przetrwać walcowanie i pojawiać się jako wskazanie ultradźwiękowe |
| Tolerancja ściany po walcowaniu | plus minus 8 procent wartości nominalnej | Materiał obrabiany musi wchłonąć rozrzut, w przeciwnym razie wykończona ściana spadnie poniżej minimum |
| Obróbka cieplna | Normalizuj, wygaszaj i temperuj | Twardość rozłożona na przekroju jest jednym z pierwszych elementów sprawdzanych przez inspektora terenowego |
| Badania ultradźwiękowe | ASTM A388, rozmiar otworu z płaskim dnem określony w zamówieniu | Poziom akceptacji decyduje, czy pierścień jest częścią ciśnieniową, czy złomem |
Współczynnik redukcji to pozycja, którą kupujący najczęściej pozostawiają pustą i która pozwala przewidzieć wewnętrzną solidność.
Rycina 2. Stopień redukcji w stosunku do udziału słojów grubościennych odrzuconych ze wskazań wewnętrznych
Każdy punkt pokazuje typową zależność pomiędzy planowanym współczynnikiem redukcji a udziałem grubościennych pierścieni dociskowych odrzuconych ze wskazań wewnętrznych. Krzywa opada gwałtownie w zakresie od 1,5 do 1 do 3 do 1, czyli zakresu, w którym porowatość i segregacja mogą nadal dotrzeć do gotowej ściany. Powyżej 3 do 1 spłaszcza się, a pozostałe odrzucenia wynikają raczej z zawartości wodoru, czasu namaczania lub śladów na trzpieniu, a nie z samej redukcji. Z tego powodu wymaganie 4 do 1 zapewnia niski koszt zaufania, a przekraczanie 5 do 1 zapewnia głównie koszt. Wyjaśnia również, dlaczego dostawca, który nie może określić współczynnika redukcji dla danego rozmiaru pierścionka, nie może uczciwie zagwarantować solidności wewnętrznej.
Dopasowanie planu kroczącego do komponentu
Głowice osłonowe, szpule rurowe i korpusy głowic odwiertów
Części te łączą ciężki kołnierz z cieńszą szyjką, więc jeden pierścień musi równoważyć dwie bardzo różne sekcje ścianki. Ściany o grubości od 60 mm do 150 mm są normalne, a kołnierz jest często pogrubiany przez oddzielne spęczanie lub dodawany przez spawanie. Ryzyko polega na tym, że szyjka wygląda prawidłowo na rysunku, ale jest zbyt cienka na etapie preformy, aby mogła się skonsolidować.
 Odkuwki głowicy obudowy Głowica osłonowa jest podstawowym elementem wyposażenia głowicy odwiertu, używanym głównie do łączenia ciągów obudowy o różnych specyfikacjach w odwiercie. Umożliwia także wstępne wstępne... Zobacz produkt →
Zabezpieczenia przed wydmuchami i korpusy wysokociśnieniowe
Korpusy BOP i głowice szczelinujące to najcięższe pierścienie w rodzinie, o ściankach powyżej 200 mm i wymaganiach dotyczących udarności w niskiej temperaturze. Grube sekcje nasiąkają powoli, a hartowanie musi osiągnąć linię środkową bez pękania powierzchni, dlatego przepis obróbki cieplnej ma takie samo znaczenie jak przebieg walcowania. Normalne są tutaj współczynniki redukcji 4 do 1 lub 5 do 1.
 Odkuwki zabezpieczające przed wydmuchami 1. Zastosowania Są szeroko stosowane w konwencjonalnych lądowych odwiertach ropy i gazu. Niezależnie od tego, czy podczas wiercenia otworów poszukiwawczych, czy produkcyjnych,... Zobacz produkt →
Zawory, dławiki i części sterujące przepływem
Pokrywy zaworów, wieszaki trzpieni i obudowy pomp znajdują się na drugim końcu zakresu rozmiarów, z cieńszymi ściankami, węższymi tolerancjami i większą liczbą gatunków stali nierdzewnej lub duplex. Materiał duplex jest bezlitosny pod względem temperatury, dlatego okna walcowania i obróbki cieplnej są wąskie, a identyfikowalność cieplna jest dokładnie sprawdzana.
 Odkuwki pokryw zaworów 1. Struktura rdzenia Wartość podstawowa Podstawowa konstrukcja trzyczęściowego zaworu kulowego składa się z „lewego korpusu zaworu, środkowego korpusu zaworu, prawego korpusu zaworu” (trzy części to... Zobacz produkt →
Rysunek 3. Typowa osiągalna tolerancja grubości ścianki po walcowaniu, według średnicy zewnętrznej pierścienia
4 mm
6 mm
9 mm
13 mm
17 mm
600 mm 1000 mm 1500 mm 2000 mm 2500 mm
Tolerancja grubości ścianki nie jest jedną liczbą, ponieważ trzpień i walec główny uginają się bardziej w miarę wzrostu pierścienia. Kolumny pokazują typowe osiągalne pasma po walcowaniu i przed obróbką, od kilku milimetrów na pierścieniu 600 mm do znacznie większego naddatku na pierścieniu 2500 mm. Kupujący, którzy ignorują tę zależność, ostatecznie określają tolerancję, która wymusza niepotrzebną obróbkę małych pierścieni i sprawia, że produkcja dużych pierścieni jest prawie niemożliwa. Praktyczny sposób polega na określeniu wymagań dotyczących gotowej ściany i umożliwieniu kuźni przydzielenia na nią zapasów. Dzięki temu oferty dostawców są porównywalne, ponieważ każda oferta jest wyceniana w oparciu o tę samą wykończoną geometrię.
Inspekcja, dokumentacja i gatunki stali nierdzewnej
Dokumentacja inspekcyjna umożliwia weryfikację walcowanego pierścienia. Testy ultradźwiękowe zgodnie z ASTM A388 z rozmiarem otworu o płaskim dnie uzgodnionym w zamówieniu, inspekcja magnetyczna obrobionych powierzchni i badanie twardości ściany pozwalają wykryć większość problemów przed wysyłką. Certyfikaty zgodne z EN 10204 3.1, identyfikowalne numery rui i wyniki Charpy'ego z tej samej partii rui to zapisy, o które operator może poprosić po latach.
Gatunki stali nierdzewnej zachowują się inaczej pod młotkiem. SS316L i podobne stale austenityczne twardnieją lokalnie, a nie równomiernie, i są podatne na pękanie na gorąco, gdy nie mieści się w przedziale temperaturowym kucia. Pierścienie ślizgowe SS420 wymagają kontrolowanego chłodzenia, aby osiągnąć twardość bez pękania. Nasze notatki nt jak powstają odkuwki ze stali nierdzewnej omówić tę wymianę bardziej szczegółowo.
Kiedy zwinięty pierścień jest odpowiedni, a kiedy nie
Walcowane pierścienie nie są automatycznie właściwą odpowiedzią. W przypadku pierścienia cienkościennego poniżej około 40 mm, o dużej średnicy i lekkim obciążeniu, pierścień wycięty z płyty lub rury bez szwu może być tańszy i wystarczająco szybki.
Rysunek 4. Pierścień walcowany na zamówienie w porównaniu z pierścieniem wycinanym z blachy, punktowany na dziesięć w ramach sześciu kryteriów źródła pochodzenia
W ramach porównania oceniana jest każda trasa na dziesięć według sześciu kryteriów, zatem kształt wielokąta ma większe znaczenie niż jakakolwiek pojedyncza wartość. Trasa walcowanego pierścienia rozciąga się na zewnątrz u góry, gdzie leży utrzymanie ciśnienia i niezawodność kontroli, ponieważ obwodowy przepływ ziaren i udokumentowany współczynnik redukcji wspierają jedno i drugie. Trasa cięcia płyty jest silniejsza po lewej stronie, gdzie oceniane jest wykorzystanie materiału i niski koszt objętościowy, ponieważ płytę można zagnieżdżać w celu wytworzenia kilku pierścieni z małą ilością złomu. Powtarzalność wymiarowa jest bliższa, niż spodziewa się większość kupujących, ponieważ obrobiony maszynowo pierścień talerzowy jest dokładny, nawet jeśli jego jakość wewnętrzna nie jest taka. Poniższa zasada jest prosta: jeśli część zawiera ciśnienie lub podlega cyklicznym obciążeniom, należy zapłacić za walcowany pierścień, a jeśli jest to przekładka lub kołnierz o niskim obciążeniu, trasa płyty jest możliwa do obrony.
Zwinięty pierścień jest tak dobry, jak plan, który się za nim kryje. Umieść współczynnik redukcji, kolejność walcowania, tolerancję ścianki i poziom akceptacji ultradźwiękowej w zamówieniu, poproś o krzywą obróbki cieplnej i wymagaj numeru wytopu na każdym certyfikacie. Zrób to, a ściana się rozciągnie, nieudany test hydrostatyczny i sześciotygodniowe zatrzymanie poślizgu będzie kwestią szczęścia.




Wiadomości
Napisz do nas już teraz!
-
Terminal mobilny
-
Szybkie linki
Produkty O nas Sprzęt i pojemność Jakość Wiadomości Skontaktuj się z nami -
Kategoria produktu
Odkuwki energii elektrycznej Odkuwki maszyn okrętowych i portowych Odkuwki górnicze i hutnicze Odkuwki do maszyn spożywczych i paszowych Odkuwki przemysłu petrochemicznego Produkcja spawalnicza NIESTANDARDOWE CZĘŚCI WYKOŃCZENIA -
Skontaktuj się z nami
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Droga Jinfeng nr 21, Park Rozwoju Gospodarczego, dystrykt Dafeng, miasto Yancheng, Jiangsu, Chiny
Prawa autorskie © 2025 Yancheng ACE Machinery Co., Ltd. Wszelkie prawa zastrzeżone.
Chiny producent odkuwek matrycowych otwartych
dostawca niestandardowych odkuwek precyzyjnych