Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Rynek kucia turbin wiatrowych: odkuwki skrzyń wojen, specyfikacje i przewodnik po zaopatrzeniu
 Dom / Wiadomości / Wiadomości branżowe / Rynek kucia turbin wiatrowych: odkuwki skrzyń wojen, specyfikacje i przewodnik po zaopatrzeniu
Wiadomości branżowe
Rynek kucia turbin wiatrowych: odkuwki skrzyń wojen, specyfikacje i przewodnik po zaopatrzeniu
2026-10-15
Producent przekładni wygrywa zamówienie na platformę morską o mocy 6 MW, a następnie następuje, że dostawca nie jest w stanie wytoczyć koła koronowego o długości 1,5 m w 18CrNiMo7-6 w ciągu 14 tygodni. Zamówienie turbin nigdy nie stanowi ryzyka. Odkuwanie było. Na rynku kucia turbin wiatrowych, które są rzadkością, są główne wymagania dotyczące energii elektrycznej. Chodzi o to, czy duże, leczone cieplnej i testowane komponenty ultradźwiękowe mogą być zgodne z harmonogramem i specyfikacją.
W tym przewodniku, co kupuje rynek, gdzie następuje sterowanie i jakie kontrole techniczne są akceptowane przez odkuwkę od drogiego odrzutu.
Co zrobić, kupując rynek
Sfałszowaną zawartość nowoczesnej turbiny można podzielić na cztery grupy:
- Elementy wewnętrznej skrzyni biegów: nośniki planet, koła planetarne, koła słoneczne, koła koronowe i były pośrednie.
- Główny układ: kute są główne, kołnierze i obudowy łożysk.
- Wieża i system odchylenia: kute kołnierze, koła łożyskowe odchylenia i pochylenia oraz kołae obrotowe.
- Osprzęt gondoli: elementy, tarcze hamulcowe i elementy mocujące o obciążeniu.
Części te są kute, a nie są obecne z przyczyn: przepływ ziaren jest następstwem, działanie cykliczne momentu obrotowego jest bardziej przewidywalne, a defekty wewnętrzne można określić za pomocą testów ultradźwiękowych. Ostatni punkt ma charakter komercyjny, a nieakademicki. Odlew o niedopuszczalnym rozkładu porowatości jest często złomowany na późnym etapie, pod dotarciem do największych wartości.
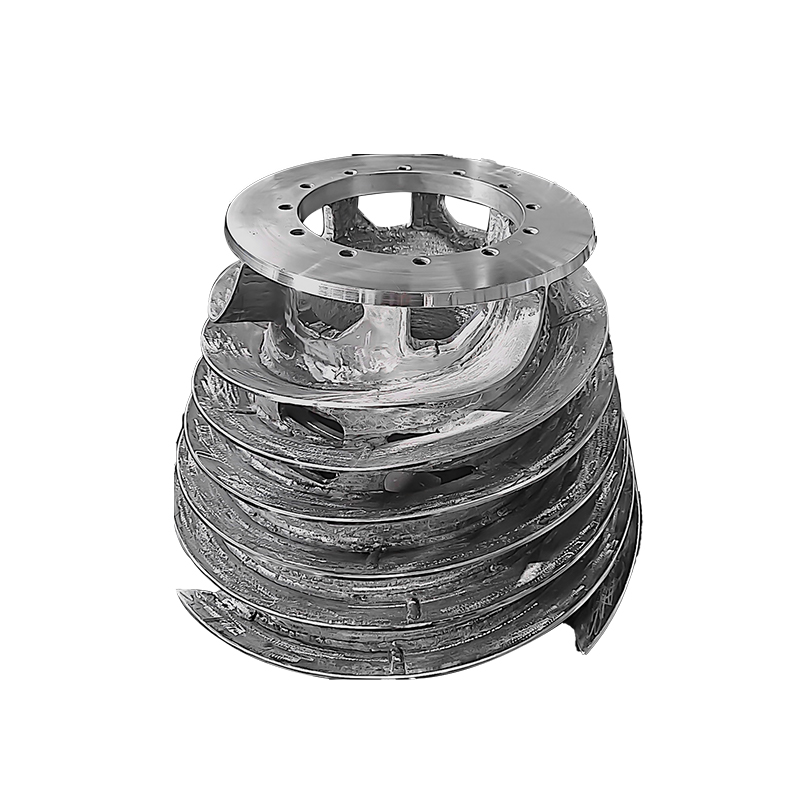
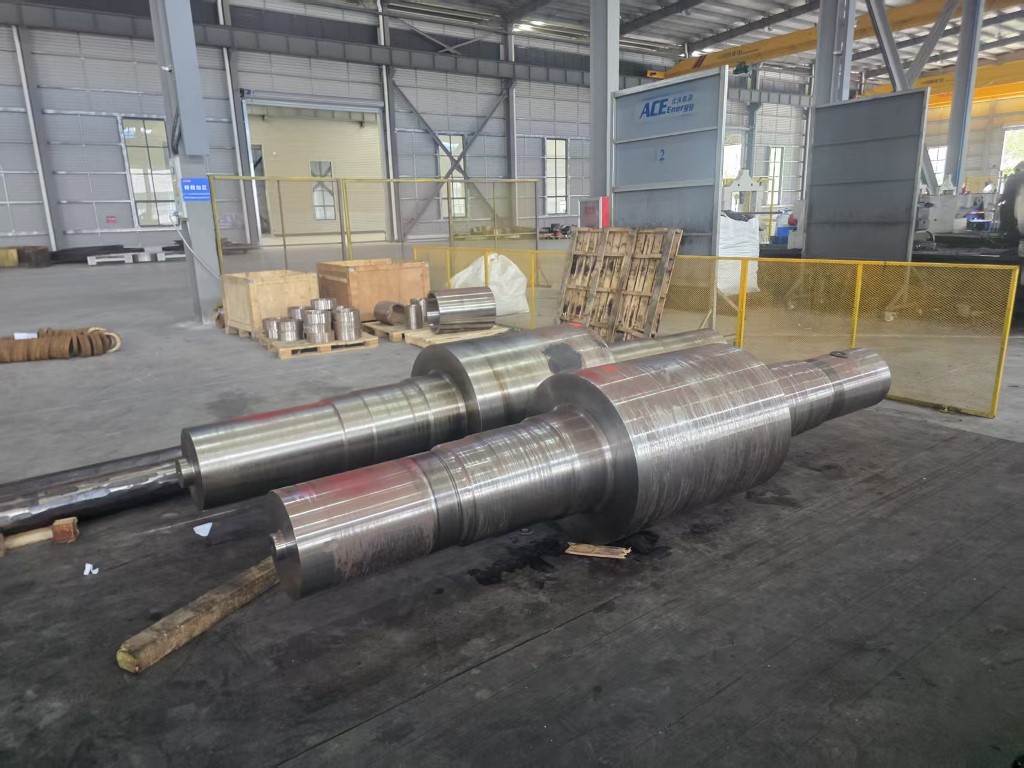 Odkuwki nośników planet turbin wiatrowych o mocy 3 MW–10 MW Kute nośniki planet do przekładni wiatrowych o mocy 3–10 MW, z opcją 18CrNiMo7-6/42CrMo4 i testami UT, PT, MPI dla kontroli o dużej wytrzymałości. Zobacz produkt →
Dlaczego odkuwki są coraz większe
Moc znamionowa skaluje się stromo wraz ze średnią średnicą wirnika, moment obrotowy skaluje się wraz z powierzchnią skoku i przełożeniem przekładni. Praktyczny wynik jest taki, że przekładnie o mocy 3 MW i przekładnie o mocy 10 MW nie różnią się trzykrotnie pod względem wielkości wydajności. Różnią się większym współczynnikiem zgodności, grubością ścianki i wagą elementu. Transportery planetarne, które kiedyś uważano za mniej niż jedną tonę, obecnie rutynowo przekraczają dwie do trzech ton na platformach morskich.
Większe odkuwki układają się z dwoma trzema ograniczeniami:
- Rozmiar wlewka i kęsa, który ogranicza przekrój poprzeczny, który można spęczyć lub tradycyjny.
- Dostępna energia kucia, wyrażona jako tonaż młota lub wydajności prasy.
- Wymiary elementu i wydajność hartowania, które decydują o tym, czy lekkie przekrój działania w ścianie.
Kiedy którykolwiek z tych limitów zostanie przekroczony, albo zostanie odebrany przez zapytanie, albo zostanie podany dodatkowy czas realizacji z większym wejściem. Obie odpowiedzi są wykorzystywane do przesyłania informacji dla kupującego.
Specyfikacje dopuszczalne o akceptacji
Odkuwki przekładni wiatrowych są określone jako stare stopowe, takie jak 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 lub 20MnCr5. Gatunek ma znaczenie, ale to, co dzieje się po kuciu, ma większe znaczenie.
właściwości mechaniczne i obróbka cieplna
Hartowanie i odpuszczanie, nawęglanie i azotowanie zapewniają bardzo różne profile twardości i udarności rdzenia. Obudowa koła zębatego koronowego utwardzania pod kątem modułu sterującego na komputerze stacjonarnym, który nie może zostać zamieniona na kontrolera utwardzającego, bez elementów graficznych naprężeń kontaktowych i naddatków na odkształcenia.
Badania nieniszczące
Badania ultradźwiękowe określone z określonymi poziomami surowości są standardem w przypadku odkuwek przekładni i urządzeń, z kontrolą urządzeń magnetycznych lub penetrantem kontrolerów na powierzchniach obrobionych. Kryteria akceptacji znajdują się na rysunku. W przypadku tych części nie należy zwracać uwagi na dostawcę, który nie jest w stanie sporządzić powtarzalnego raportu ultradźwiękowego.
Naddatki wymiarowe i obróbcze
Masa elementu, tolerancja rysunku i materiału wyjściowego do wykańczającej – do wszystkiego napędzanego napędem. Naddatatek 6 mm na zestawie o długości 1,5 m pod względem detalicznym bardzo różnią się od naddatku 12 mm, nawet jeśli oba są obsługiwane.
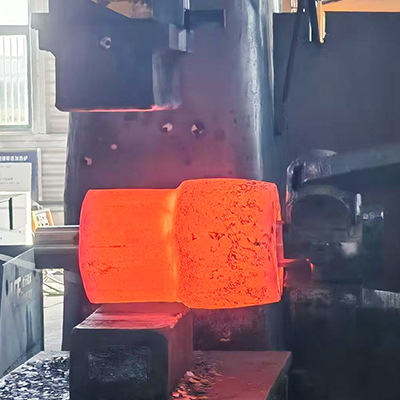 Odkuwki przekładni planetarnej turbin wiatrowych o mocy 5 MW–10 MW Niestandardowe odkuwki przekładni planetarnych pierwszego i ostatecznego skutku do przekładni wiatrowych o mocy 5–10 MW, przy wykorzystaniu 18CrNiMo7-6 lub 42CrMo4 ze 100% sterowania UT/PT/MPI. Zobacz produkt →
Typowe odkuwki układu wiatrowego w skrócie
| Komponent | Typowy materiał | Formowanie trasy | Kontrola kluczowa |
|---|---|---|---|
| Planeta Nośnik | 42CrMo4, 34CrNiMo6 | Kucie matrycowe otwarte, zdenerwowane i ciągnione | Badanie ultradźwiękowe, badania mechaniczne, pomiary |
| Koło pierścieniowe | 18CrNiMo7-6, 42CrMo4 | Walcowanie zestawu, a następnie obróbka | Badanie ultradźwiękowe, obudowa, odkształcenie po doskonaleniu |
| Przekładnia słoneczna i przekładnia planetarna | 18CrNiMo7-6, 20MnCr5 | Kucie matrycowe lub spęczanie, a następnie obwiedniowanie | Głębokość obudowy, profil, badanie ultradźwiękowe |
| Wał główny | 34CrNiMo6, 42CrMo4 | Kucie matrycowe otwarte, wstrząsanie | Badanie ultradźwiękowe, właściwości mechaniczne, koncentryczność |
| Kołnierz wieży | S355NL, 42CrMo4 | Toczenie pierścienia | Badanie ultradźwiękowe, płaskość, usuwanie otworu |
| Pierścień odchylenia i pochylenia | Warianty ze stali 42CrMo4 i łożyskowej | Toczenie pierścienia | Badanie ultradźwiękowe, twardość, tolerancja bieżni |
Nośność toczenia zestawu jest często ograniczająca
Koła koronowe, kołnierze wieżowe i pierścienie łożyskowe są wyprowadzane w promieniowego, osiowego walcowania zespołów, a nie kucia głównego, przyczyny walcowania obwodowego silników, które są wyższe wydzielone naprężenia obwodowe niż część obrobiona maszynowo z płyty lub wycięta z bloku.
Nośność zestawu określającego się za pomocą mierzalnych limitów:
- Ekstremalne działanie zewnętrzne, zwykle od 1 m do 1,5 m w przypadku młynów o średniej wielkości, poza tym obciążeniem grupa dostawców.
- Wysokość ramy i szerokość ściany, które decydują o tym, czy półfabrykat korony skrzyni biegów może być walcowany w jednym z elementów.
- Minimalny otwór wylotowy do grubości ściany, poniżej wylotu podczas walcowania.
Informacje zawarte w ofertach powinny zostać dostarczone o trzech źródłach znajdujących się w piśmie. Oferta, której pominięto, jest często oferowaną zleconą podwykonawcą, co stanowi dodatkowy poziom w łańcuchu dostawy i stanowi kolejny punkt, którego identyfikacja może być zakłócona.
 Odkuwki zębatych turbin wiatrowych o mocy 5 MW–10 MW Odkuwki kołowe pierścieniowe do wiatrowych układów planetarnych o mocy 5–10 MW, walcowane pierścieniowo i nawęglano-hartowane z precyzyjnie szlifowanymi zębami do dużych obciążeń. Zobacz produkt →
Sprawdź przed złożeniem zamówienia
- Sprzęt do kucia dopasowany do ciężaru części i ciała, z ukrytym tonażem młotka lub prasy.
- Element do wyprowadzenia z wyprowadzonymi wykresami i adapterami hartowania dla poszczególnych grubości.
- Wewnętrzna kontrola ultradźwiękowa i kontrola powierzchni z dostępem do sieci operatorów i bloków referencyjnych.
- Możliwość zastosowania od numeru wytopu do gotowej części, łącznie z dodatkowymi operacjami zleconymi podwykonawcom.
- Możliwość rozwiązania, jeśli zamiast zgrubnych odkuwek wymagane są gotowe części.
- Dokumentacja pierwszego artykułu z porównywalnego projektu, nieogólnej broszury.
- Czas realizacji obróbki cieplnej i testowania, a nie tylko godzina kucia.
- Uzgodnione warunki handlowe dotyczące przeróbek i niezgodności, ustalenia przed zatrzymaniem pierwszego ogrzewania.
Gdzie koncentrują się koszty i ryzyko
Obróbka cieplna jest najczęstszym złomu na dużych odkuwkach przekładni. Pękanie po hartowaniu, dostęp do obudowy, oprócz odróżnienia i zmiany twardości wokół zestawu, który pojawia się po włączeniu materiałów i następstw. Odkształcenia są szczególnie istotne w przypadku kół zębatych koronowych, ponieważ część musi być ponownie obrobiona po usprawnionej, a naddatkiem objętym obowiązkiem z dodatkowym, a nie korygować później. Przeglądanie podstawa cieplnej metali z dostawcą do szybkiego sposobu użycia, czy proces jest zrozumiany, czy też twierdzony.
Testowanie do drugiego punktu kontrolnego. Inspekcja ultradźwiękowa dwutonowego nośnika planety jest sterowana, wymaga wykwalifikowanego operatora i pozwala uzyskać zapis, który zespół inżynierów klienta może sprawdzić po latach. Dostawcy, którzy traktują kontrolę jako formalność, zwykle sygnalizują problemy z dostawą, a nie z wydajnością, co utrudnia ich wykrycie podczas wyceny.
Jak Grupa ACE wspiera programy transmisji wiatrowych
Grupa ACE prowadzi produkcję prądu kucie, obróbkę cieplną, precyzyjną obróbkę skrawania, konstrukcje spawane i malowanie do dużych urządzeń, a produkty są już odkuwki do energii do zastosowań wiatrowych, wodnych i użytkowych. Podstawowa baza produkcyjna, Jiangsu ACE Energy Technology, premiera w 2025 r. na terenie o powierzchni 55 akrów i powierzchni zabudowanej ponad 50 018 metrów.
Sprzęt właściwy do pracy z przekładniami wiatrowymi wyposażonymi w młoty elektrohydrauliczne o masie 3 ton, 5 ton i 15 ton, pionowe maszyny do walcowania kołaowego o długości 1 m i 1,5 m, elementy odprowadzające opalane gazem, elementy oporowe do odprowadzaczy, zbiorniki hartownicze, sprzęt do hartowania działającego i centra przekładnicze. Do zastosowań wiatrowych należą komponenty przekładni o mocy od 3 MW do 10 MW, w tym nośniki planet, przekładnie planetarne pierwsze, dalsze i kolejne stopnia, koła radiowe oraz koła koronowe pierwsze i drugie stopnia, a także pomocnicze odkuwki i gotowe części obrabiane.
Na rynku kucia turbin wiatrowych nie brakuje łącznych mocy produkcyjnych. Brakuje ilości w dużym zakresie, przekazywanej cieplnej i dostarczanej części zgodnie z wcześniejszym harmonogramem. te, które przed wydaniem pozwolenia na dostawy ograniczają działania zestawu, mogą obejmować rozszerzenie i zakres kontroli, unikają ograniczenia częstotliwości i zwykle płacą za mniej, ponieważ i przyspieszony transport nigdy nie są dostarczane w ofercie.




Wiadomości
Napisz do nas już teraz!
-
Terminal mobilny
-
Szybkie linki
Produkty O nas Sprzęt i pojemność Jakość Wiadomości Skontaktuj się z nami -
Kategoria produktu
Odkuwki energii elektrycznej Odkuwki maszyn okrętowych i portowych Odkuwki górnicze i hutnicze Odkuwki do maszyn spożywczych i paszowych Odkuwki przemysłu petrochemicznego Produkcja spawalnicza NIESTANDARDOWE CZĘŚCI WYKOŃCZENIA -
Skontaktuj się z nami
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Droga Jinfeng nr 21, Park Rozwoju Gospodarczego, dystrykt Dafeng, miasto Yancheng, Jiangsu, Chiny
Prawa autorskie © 2025 Yancheng ACE Machinery Co., Ltd. Wszelkie prawa zastrzeżone.
Chiny producent odkuwek matrycowych otwartych
dostawca niestandardowych odkuwek precyzyjnych